
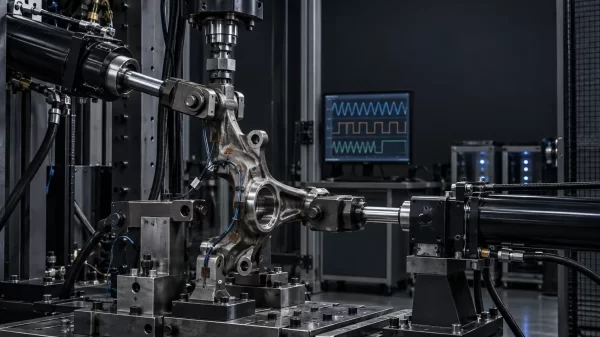
قطعه جلوبندی در خودرو فقط یکبار تحت بار قرار نمیگیرد. هر دستانداز، پیچ، ترمزگیری، شتابگیری و ضربه چرخ، ترکیبی از نیروها و گشتاورهای متغیر را به قطعاتی مانند سگدست، طبق، توپی و اتصالات تعلیق وارد میکند. ممکن است مقدار بسیاری از این بارها از استحکام نهایی قطعه کمتر باشد، اما تکرار آنها در هزاران یا میلیونها چرخه میتواند به شروع و رشد ترک خستگی منجر شود.
به همین دلیل، سالمبودن قطعه در آزمون ابعادی، سختیسنجی یا یک بارگذاری استاتیکی بهتنهایی دوام آن را اثبات نمیکند. برای ارزیابی عمر باید بدانیم قطعه در شرایط واقعی چه بارهایی میبیند، این بارها از چه مسیرهایی وارد میشوند و چگونه میتوان تاریخچه آنها را در آزمایشگاه با دقت مناسب بازتولید کرد.
آزمون خستگی و دوام پلی میان طراحی، مواد، تولید و عملکرد واقعی خودرو است. این آزمون میتواند ضعف هندسه، عیب ماده، کیفیت نامناسب فورج، تنش پسماند، خطای عملیات حرارتی، زبری سطح یا شرایط مونتاژ را پیش از تولید انبوه آشکار کند.
خستگی فلز چیست؟
خستگی نوعی آسیب تدریجی در اثر بارگذاری تکراری است. شکست خستگی معمولاً در سه مرحله کلی رخ میدهد:
- شروع ترک در یک ناحیه مستعد؛
- رشد تدریجی ترک در اثر چرخههای بار؛
- شکست نهایی هنگامی که سطح سالم باقیمانده توان تحمل بار را ندارد.
محل شروع ترک اغلب با تمرکز تنش ارتباط دارد. فیلت کوچک، سوراخ، تغییر ناگهانی سطح مقطع، خط ابزار، زبری زیاد، آخال، لاپ فورج یا تنش کششی پسماند میتواند این تمرکز را افزایش دهد.
در نتیجه، عمر خستگی فقط خاصیت ماده نیست. هندسه، سطح، ریزساختار، فرایند ساخت، تنش متوسط، محیط و نحوه مونتاژ همگی در آن اثر دارند.
تفاوت استحکام استاتیکی با دوام خستگی
در آزمون استاتیکی، بار معمولاً بهآرامی افزایش مییابد تا تغییر شکل، تسلیم یا شکست بررسی شود. این آزمون برای تعیین ظرفیت باربری و رفتار کلی قطعه ارزشمند است.
اما در آزمون خستگی، دامنه، جهت، نسبت حداقل به حداکثر بار، فرکانس، توالی و تعداد چرخهها اهمیت دارند. قطعهای ممکن است یک بار بزرگ را بدون شکست تحمل کند ولی تحت بار کوچکتر و تکرارشونده پس از تعداد زیادی چرخه ترک بخورد.
بنابراین نتیجه آزمون استاتیکی را نمیتوان مستقیماً به عمر خستگی تبدیل کرد، مگر آنکه مدل و داده اعتبارسنجیشدهای برای این ارتباط وجود داشته باشد.
بار واقعی جاده چگونه به قطعه میرسد؟
تماس تایر با جاده، نیروهای عمودی، طولی و جانبی ایجاد میکند. این نیروها از مجموعه چرخ، بلبرینگ، سگدست و اتصالات به سیستم تعلیق و بدنه منتقل میشوند.
در شرایط مختلف رانندگی، ترکیب بار تغییر میکند:
- ناهمواری و دستانداز عمدتاً ورودی عمودی و ضربهای ایجاد میکنند؛
- ترمزگیری نیروی طولی و گشتاور ترمز را افزایش میدهد؛
- پیچیدن نیروی جانبی و گشتاورهای مرتبط ایجاد میکند؛
- برخورد مورب چرخ با مانع میتواند بار چندمحوره ایجاد کند؛
- تغییر بار خودرو، فشار تایر و تنظیمات تعلیق مسیر انتقال نیرو را تغییر میدهند.
قطعهای مانند سگدست معمولاً فقط تحت کشش یا فشار ساده نیست. ترکیبی از خمش، پیچش و بارهای چندمحوره در نقاط اتصال آن شکل میگیرد. به همین دلیل، شبیهسازی واقعی دوام به شناخت مسیر بار نیاز دارد.
مرحله اول: ثبت بار جاده یا RLDA
RLDA مخفف Road Load Data Acquisition و به معنی ثبت داده بار جاده است. در این مرحله، خودرو یا مجموعه موردنظر با حسگرهای مناسب تجهیز میشود و روی مسیرهای نماینده حرکت میکند.
دادههای قابل ثبت میتوانند شامل موارد زیر باشند:
- نیروها و گشتاورهای چرخ؛
- شتاب بخشهای مختلف خودرو؛
- جابهجایی تعلیق؛
- کرنش در نقاط منتخب؛
- سرعت خودرو؛
- زاویه فرمان؛
- فشار ترمز؛
- دما و شرایط محیطی.
هدف فقط جمعآوری حجم زیادی داده نیست. مسیر، نوع خودرو، بار سرنشین یا محموله، تایر، فشار باد و سبک رانندگی باید با مأموریت واقعی محصول تناسب داشته باشند.
اگر داده فقط از یک جاده صاف یا یک مانور محدود گرفته شود، تاریخچه بار نمیتواند تمام شرایط مهم استفاده را پوشش دهد.
انتخاب مسیر نماینده چرا دشوار است؟
همه خودروها در شرایط یکسان استفاده نمیشوند. خودروی شهری، تاکسی، خودروی ناوگان و خودرویی که در مسیر ناهموار تردد میکند الگوی بار متفاوتی دارند.
برنامه ثبت بار باید سناریوهای مرتبط را دربر گیرد؛ مانند:
- جاده شهری و سرعتگیر؛
- بزرگراه؛
- مسیر ناهموار؛
- پیچ با شتاب جانبی؛
- ترمزگیری با شدتهای مختلف؛
- بار کامل و نیمهبار؛
- رویدادهای کمتکرار ولی شدید.
انتخاب مسیر فقط مسئله مسافت نیست. یک رویداد کوتاه و شدید ممکن است سهم بزرگی در آسیب خستگی داشته باشد، درحالیکه کیلومترهای طولانی رانندگی یکنواخت آسیب کمتری ایجاد کنند.
مرحله دوم: پاکسازی و تحلیل داده بار
سیگنال خام حسگرها پیش از استفاده باید بررسی شود. خطای نصب، اشباع حسگر، قطع سیگنال، رانش، نویز یا رویداد غیرمرتبط میتواند آزمون را منحرف کند.
کارهای معمول در این مرحله عبارتاند از:
- کنترل صحت و همزمانی کانالها؛
- حذف خطاهای ثبتشده با دلیل مستند؛
- بررسی آفست و رانش؛
- فیلترکردن متناسب با پهنای باند فیزیکی؛
- شناسایی رویدادهای مهم؛
- شمارش چرخهها؛
- بررسی همبستگی میان کانالها؛
- محاسبه شاخصهای آسیب برای مقایسه مسیرها.
فیلتر شدید میتواند قلههای واقعی را حذف کند و فیلتر ناکافی ممکن است نویز را به بار آزمایش تبدیل کند. هر تصمیم پردازش باید قابل ردیابی و از نظر مهندسی توجیهپذیر باشد.
شمارش چرخه چه کاربردی دارد؟
تاریخچه بار جاده معمولاً نامنظم است و دامنه ثابتی ندارد. روشهایی مانند شمارش Rainflow، تاریخچه پیچیده را به مجموعهای از چرخهها با دامنه و میانگین مشخص تبدیل میکنند.
این اطلاعات برای موارد زیر استفاده میشوند:
- مقایسه شدت مسیرهای مختلف؛
- ساخت طیف بار؛
- برآورد آسیب نسبی؛
- کوتاهکردن تاریخچه آزمون؛
- ارتباط با منحنیهای تنش ـ عمر یا کرنش ـ عمر.
شمارش چرخه بهتنهایی پاسخ نهایی عمر نیست. اثر توالی بار، اضافهبارها، تنش متوسط، چندمحوریبودن و ویژگی ماده باید در روش تحلیل لحاظ شود.
مرحله سوم: تبدیل بار جاده به برنامه آزمایشگاهی
تاریخچه ثبتشده ممکن است ساعتها یا روزها طول بکشد و بخشهایی با آسیب بسیار کم داشته باشد. برای آزمون توسعهای، معمولاً لازم است یک برنامه کوتاهتر ولی نماینده ساخته شود.
این کار میتواند شامل موارد زیر باشد:
- حذف بخشهای کماثر بر اساس روش تأییدشده؛
- حفظ قلهها و توالیهای مهم؛
- ترکیب رویدادهای نماینده؛
- تکرار بلوکهای بار؛
- تبدیل نیروهای چرخ به ورودیهای قابل اعمال روی قطعه؛
- حفظ همبستگی و فاز میان کانالهای چندمحوره.
شتابدهی آزمون به معنی چند برابرکردن ساده همه نیروها نیست. افزایش نامتناسب بار میتواند حالت خرابی جدیدی ایجاد کند که در خودرو رخ نمیدهد، موجب تغییر شکل پلاستیک غیرواقعی شود یا مسیر ترک را عوض کند.
برنامه شتابیافته باید از نظر آسیب، شکل موج، فرکانس، دما، محدودیت تجهیزات و حالت شکست با شرایط واقعی همبستگی داشته باشد.
آزمون دامنه ثابت و دامنه متغیر چه تفاوتی دارند؟
آزمون دامنه ثابت
در این آزمون، بار میان مقدارهای تعریفشده با دامنه تقریباً ثابت تکرار میشود. این روش برای مقایسه مواد، فرایندها، طراحیها یا ساخت منحنی S-N مفید است و کنترل آن سادهتر است.
استاندارد ASTM E466 اصول آزمون خستگی محوری با نیروی کنترلشده و دامنه ثابت را برای نمونههای فلزی بیان میکند. این استاندارد مخصوص نمونههای آزمایشگاهی است و جای روش اختصاصی آزمون یک قطعه کامل را نمیگیرد.
آزمون دامنه متغیر
در این آزمون، دامنه چرخهها در طول زمان تغییر میکند و میتواند از تاریخچه بار واقعی مشتق شود. استاندارد ISO 12110-1 اصول آزمون خستگی با دامنه متغیر را برای نمونههای فلزی توضیح میدهد و به تاریخچههای باری اشاره میکند که معمولاً از اندازهگیری شرایط واقعی خدمت به دست میآیند.
دامنه متغیر به رفتار واقعی نزدیکتر است، اما طراحی، کنترل و تحلیل آن پیچیدهتر خواهد بود.
سطوح مختلف آزمون دوام
ارزیابی دوام معمولاً در یک سطح انجام نمیشود.
آزمون ماده یا نمونه استاندارد
نمونه ساده برای مقایسه فولاد، عملیات حرارتی، جهتگیری، کیفیت سطح یا پارامترهای تولید استفاده میشود. نتیجه برای شناخت رفتار پایه ارزشمند است، اما تمام اثرات هندسه و مونتاژ قطعه واقعی را پوشش نمیدهد.
آزمون قطعه
قطعه واقعی با فیکسچر و بارهای تعریفشده آزمایش میشود. مزیت این سطح، مشاهده اثر هندسه، فیلتها، سوراخها، سطح و فرایند تولید نهایی است.
آزمون زیرمجموعه
سگدست همراه با بلبرینگ، توپی، اتصالات یا بخشهایی از تعلیق آزمایش میشود. این سطح میتواند اثر فیت، پیشبار، اصطکاک و مسیر واقعیتر انتقال نیرو را نشان دهد.
آزمون خودرو یا شبیهساز چندمحوره
مجموعه بزرگتر یا خودرو روی ریگ چندمحوره قرار میگیرد و ورودیهای جاده بازتولید میشوند. این آزمون تعامل اجزا را بهتر پوشش میدهد، اما هزینه و پیچیدگی بیشتری دارد.
بهترین برنامه توسعه معمولاً از ترکیب تحلیل عددی، آزمون ماده، آزمون قطعه و اعتبارسنجی زیرمجموعه یا خودرو استفاده میکند.
طراحی فیکسچر؛ عامل پنهان در اعتبار آزمون
فیکسچر باید مرزهای واقعی نصب قطعه را تا حد لازم بازتولید کند. صلبیت بیش از حد، لقی، محل اتصال اشتباه یا محدودکردن درجه آزادی نامرتبط میتواند توزیع تنش را تغییر دهد.
در طراحی فیکسچر باید موارد زیر بررسی شوند:
- محل و جهت ورود نیرو؛
- صلبیت اتصالات؛
- گشتاور بستن پیچها؛
- نوع بوش یا مفصل؛
- همراستایی عملگرها؛
- لقی و اصطکاک؛
- امکان تعویض تکرارپذیر قطعه؛
- فرکانس طبیعی مجموعه آزمون؛
- جلوگیری از شکست خود فیکسچر.
اگر شکست در محلی رخ دهد که به علت فیکسچر تنش غیرواقعی ایجاد شده است، نتیجه الزاماً ضعف محصول را نشان نمیدهد.
آزمون چندمحوره چرا اهمیت دارد؟
قطعات تعلیق در جاده تحت ترکیب همزمان نیروها و گشتاورها قرار میگیرند. اعمال جداگانه بار عمودی، جانبی و طولی ممکن است تعامل آنها را نشان ندهد.
در آزمون چندمحوره، چند عملگر با هماهنگی زمانی بارها را اعمال میکنند. حفظ دامنه، فاز و همبستگی کانالها اهمیت دارد. یک خطای کوچک در فاز میتواند مسیر تنش را تغییر دهد.
پژوهشهای فنی SAE درباره قطعات تعلیق نشان دادهاند که داده ثبتشده جاده و ریگ چندمحوره میتوانند برای توسعه حالتهای آزمون واقعگرایانه در سطح قطعه استفاده شوند.
با این حال، آزمون تکمحوره همچنان برای غربالگری، مقایسه طراحی یا یک حالت بار غالب مفید است؛ مشروط بر اینکه محدودیت آن شناخته شود.
چه حسگرهایی در آزمون دوام استفاده میشوند؟
بسته به هدف آزمون، تجهیزات اندازهگیری میتوانند شامل موارد زیر باشند:
- لودسل برای کنترل و ثبت نیرو؛
- حسگر گشتاور؛
- کرنشسنج در نقاط بحرانی؛
- حسگر جابهجایی؛
- شتابسنج؛
- حسگر دما؛
- سامانه تشخیص ترک یا افت سختی؛
- دوربین برای پایش ظاهری.
محل نصب و جهت حسگر باید با مدل تحلیلی و مسیر بار سازگار باشد. داده حسگری که کالیبراسیون، نرخ نمونهبرداری یا همزمانی مناسبی ندارد میتواند آزمون را غیرقابل تفسیر کند.
معیار پایان یا شکست آزمون چیست؟
شکست همیشه به معنی جداشدن کامل قطعه نیست. معیار پایان باید پیش از شروع آزمون تعریف شود و میتواند شامل موارد زیر باشد:
- مشاهده ترک با اندازه مشخص؛
- افت صلبیت بیش از حد مجاز؛
- افزایش جابهجایی یا لقی؛
- تغییر فرکانس طبیعی؛
- صدای غیرعادی همراه با شواهد فنی؛
- نشت یا خرابی اتصال در یک زیرمجموعه؛
- تکمیل تعداد چرخه هدف بدون نشانه نامطلوب.
اگر فقط شکست کامل ثبت شود، اطلاعات مربوط به زمان شروع ترک و روند رشد از دست میرود. بازرسیهای دورهای و روشهای غیرمخرب میتوانند به شناسایی مرحله آسیب کمک کنند.
مقاله آزمونهای غیرمخرب در قطعات جلوبندی؛ MT، PT و UT قابلیتها و محدودیتهای روشهای مختلف را توضیح میدهد.
چرا آزمون یک قطعه کافی نیست؟
عمر خستگی دارای پراکندگی طبیعی است. تغییرات کوچک در ماده، سطح، عملیات حرارتی، عیبهای ریز و مونتاژ میتوانند عمر نمونهها را تغییر دهند.
به همین دلیل، نتیجه یک قطعه نباید بدون توجه به برنامه آماری به کل تولید تعمیم داده شود. تعداد نمونه، سطح اطمینان، معیار توقف و روش تحلیل باید متناسب با هدف آزمون تعیین شوند.
استاندارد ISO 12107 روشهایی برای برنامهریزی آماری آزمون خستگی و تحلیل دادههای حاصل ارائه میکند. تعداد نمونه ثابت و یکسانی برای همه پروژهها وجود ندارد؛ زیرا هدف مقایسه، برآورد منحنی، اثبات عمر یا غربالگری، نیازهای متفاوتی دارند.
ارتباط کیفیت تولید با نتیجه آزمون خستگی
دو قطعه با هندسه یکسان ممکن است دوام متفاوتی داشته باشند. علت میتواند در مسیر تولید باشد:
- ترکیب و پاکیزگی فولاد؛
- جهت و پیوستگی جریان دانهای فورج؛
- وجود ترک یا لاپ؛
- ریزساختار و سختی عملیات حرارتی؛
- تنش پسماند؛
- زبری و آثار ماشینکاری؛
- عمق دکربوره یا وضعیت سطح؛
- فیت و پیشبار مونتاژ.
مقاله عیوب پنهان فورج در قطعات جلوبندی اثر ترک، لاپ و جریان نامناسب دانهای را بررسی میکند.
همچنین مقاله نقش ناخالصیهای غیرفلزی در شروع ترکهای خستگی توضیح میدهد چگونه ذرات ریز میتوانند در شرایط مناسب به محل شروع ترک تبدیل شوند.
تنش پسماند چه اثری بر آزمون دارد؟
تنش پسماند کششی در سطح میتواند شرایط شروع ترک را نامطلوبتر کند، درحالیکه بعضی فرایندها با ایجاد تنش فشاری کنترلشده در سطح میتوانند مقاومت خستگی را بهبود دهند.
اما اثر نهایی به عمق، توزیع، پایداری تنش و شرایط بار بستگی دارد. ماشینکاری، عملیات حرارتی یا برداشت ماده میتواند این توزیع را تغییر دهد.
در مقاله تنش پسماند در قطعات جلوبندی و علت تاببرداشتن منشأ و پیامدهای این تنشها بررسی شده است.
چگونه محل شروع ترک تحلیل میشود؟
پس از توقف یا شکست آزمون، فقط ثبت تعداد چرخه کافی نیست. سطح شکست باید بدون آسیب ثانویه نگهداری و بررسی شود.
مراحل تحلیل میتوانند شامل موارد زیر باشند:
- ثبت محل و جهت ترک؛
- بررسی چشمی و تصویربرداری؛
- آزمون غیرمخرب نواحی دیگر؛
- شکستنگاری سطح؛
- متالوگرافی اطراف محل شروع؛
- سختیسنجی و بررسی ریزساختار؛
- تطبیق محل با تحلیل تنش؛
- بررسی سوابق ماده و تولید.
مقاله تحلیل متالورژیکی شکست در قطعات جلوبندی مسیر بررسی علت شکست را با جزئیات بیشتر توضیح میدهد.
اگر ترک از لبه تماس فیکسچر آغاز شده باشد، احتمال خطای آزمون مطرح میشود. اگر از یک لاپ فورج، آخال یا خط ابزار در ناحیه پربار شروع شده باشد، نتیجه باید به فرایند مربوطه بازگردانده شود.
نقش CAE در کنار آزمون دوام
تحلیل اجزای محدود میتواند توزیع تنش، نقاط بحرانی و اثر تغییر هندسه را پیشبینی کند. تحلیل خستگی نیز با استفاده از تاریخچه بار و داده ماده، عمر نسبی را برآورد میکند.
اما مدل باید با داده واقعی همبسته شود. صلبیت اتصالات، تماسها، پیشبار پیچ، خواص ماده، تنش پسماند و شرایط مرزی اگر نادرست باشند، نتیجه عددی نیز قابل اعتماد نخواهد بود.
رویکرد مؤثر یک چرخه یادگیری ایجاد میکند:
ثبت بار جاده ← مدلسازی و پیشبینی ← آزمون قطعه ← مقایسه کرنش و محل شکست ← اصلاح مدل و طراحی
هدف جایگزینکردن کامل آزمون با شبیهسازی یا برعکس نیست؛ بلکه استفاده از هر دو برای تصمیم دقیقتر است.
چگونه آزمون دوام شتاب داده میشود؟
آزمون واقعی ممکن است زمان زیادی نیاز داشته باشد. برای کوتاهکردن زمان میتوان بخشهای کمآسیب را حذف، رویدادهای مهم را فشرده یا بلوکهای نماینده را تکرار کرد.
اما چند محدودیت باید رعایت شوند:
- بار از محدودهای که حالت خرابی را تغییر میدهد عبور نکند؛
- گرمشدن در فرکانس بالا رفتار ماده یا بوش را تغییر ندهد؛
- عملگر و فیکسچر تاریخچه را با دقت دنبال کنند؛
- توالی رویدادهای مهم حفظ شود؛
- همبستگی کانالهای چندمحوره از بین نرود؛
- محل و نوع شکست با میدان واقعی قابل مقایسه باشد.
آزمون کوتاهتر فقط زمانی معتبر است که معادلبودن آسیب و حالت شکست آن با شواهد مهندسی پشتیبانی شود.
خطاهای رایج در آزمون خستگی قطعات جلوبندی
استفاده از بار غیرنماینده
بار بیش از حد ساده یا فقط تکمحوره ممکن است مسیر واقعی تنش را بازتولید نکند.
افزایش دلخواه دامنه برای کوتاهکردن آزمون
این کار میتواند تسلیم موضعی یا شکست غیرواقعی ایجاد کند و نتیجه را از شرایط جاده دور سازد.
فیکسچر بسیار صلب یا نامتناسب
شرایط مرزی نامناسب محل تنش و شکست را تغییر میدهد.
نادیدهگرفتن گشتاور مونتاژ و فیت
پیشبار پیچ، فیت بلبرینگ و لقی اتصالات میتوانند مسیر بار و تنش متوسط را تغییر دهند.
اتکا به یک نمونه
پراکندگی خستگی بدون طراحی آماری مناسب دیده نمیشود.
ثبت فقط تعداد چرخه نهایی
بدون محل شروع، حالت شکست، داده حسگر و سوابق قطعه، امکان تحلیل علت محدود میشود.
مقایسه قطعات با سوابق تولید نامشخص
اگر Heat Number، عملیات حرارتی و مسیر ماشینکاری قابل ردیابی نباشند، تفاوت نتیجه میان نمونهها قابل توضیح نخواهد بود.
یک برنامه آزمون دوام قابل اتکا چه اجزایی دارد؟
- تعریف مأموریت و شرایط واقعی استفاده؛
- ثبت بار از مسیرها و حالتهای نماینده؛
- کنترل کیفیت داده و پردازش مستند؛
- تعیین مسیر بار و نقاط بحرانی؛
- انتخاب سطح آزمون؛ ماده، قطعه، زیرمجموعه یا خودرو؛
- طراحی فیکسچر و شرایط مرزی واقعگرایانه؛
- تعریف تاریخچه بار، تعداد چرخه و معیار توقف؛
- کنترل و تأیید عملکرد عملگرها و حسگرها؛
- برنامه نمونهبرداری و تحلیل آماری؛
- بازرسی دورهای و تحلیل محل شروع ترک؛
- اتصال نتایج به PFMEA، Control Plan و سوابق تولید؛
- همبستگی نتیجه آزمایشگاه با میدان یا مسیر آزمون.
نتیجه آزمون چگونه وارد کنترل فرایند میشود؟
اگر شکست از یک حالت تولیدی مانند لاپ فورج، سختی نامناسب یا خط ابزار آغاز شود، نتیجه باید به PFMEA و Control Plan بازگردد. اقدام میتواند شامل اصلاح پیشفرم، تغییر کنترل دما، بازنگری عمر ابزار، افزودن آزمون هدفمند یا اصلاح معیار پذیرش باشد.
اگر شکست از هندسه و تمرکز تنش طراحی ناشی شود، تغییر صرف بازرسی راهحل نیست و طراحی یا شرایط مونتاژ باید بازنگری شوند.
در مقاله PFMEA و Control Plan در تولید قطعات خودرو نحوه تبدیل ریسک به کنترل اجرایی توضیح داده شده است.
جمعبندی
آزمون دوام قطعات جلوبندی فقط تکرار یک نیرو تا زمان شکست نیست. یک برنامه معتبر از شناخت مأموریت خودرو و ثبت بار جاده آغاز میشود، پس از پردازش و تحلیل به تاریخچه بار آزمایشگاهی میرسد و با فیکسچر، حسگر و شرایط مرزی مناسب اجرا میشود.
بارهای جاده غالباً متغیر و چندمحورهاند. بنابراین دامنه، توالی، فاز، تنش متوسط و نحوه مونتاژ باید در طراحی آزمون دیده شوند. شتابدادن آزمون نیز فقط زمانی معتبر است که حالت شکست واقعی حفظ شود.
نتیجه آزمون باید همراه با پراکندگی نمونهها، محل شروع ترک، سوابق مواد و فرایند تفسیر شود. ارزش اصلی آزمون زمانی آشکار میشود که یافتهها به طراحی، PFMEA، Control Plan و بهبود تولید بازگردند.
برای دریافت اطلاعات فنی درباره قطعات جلوبندی و محصولات هانا پارت، میتوانید با واحد مربوطه در هانا پارت در ارتباط باشید.
پرسشهای متداول
آیا سالمماندن قطعه در آزمون استاتیکی دوام آن را ثابت میکند؟
خیر. آزمون استاتیکی ظرفیت یکباره را بررسی میکند، درحالیکه خستگی به دامنه، میانگین، توالی و تعداد چرخههای بار وابسته است.
بار آزمون خستگی چگونه تعیین میشود؟
بار میتواند از ثبت شرایط واقعی جاده، تحلیل مسیر نیرو، الزامات مشتری و مدلهای مهندسی به دست آید. روش انتخاب باید با مأموریت قطعه و حالت خرابی هدف سازگار باشد.
چرا آزمون چندمحوره برای قطعات جلوبندی مهم است؟
زیرا این قطعات در خودرو همزمان تحت نیروهای عمودی، طولی، جانبی و گشتاور قرار میگیرند. ترکیب و فاز این بارها میتواند توزیع تنش را تغییر دهد.
آیا میتوان با افزایش نیرو، آزمون را سریعتر کرد؟
فقط پس از تحلیل و اعتبارسنجی. افزایش بیش از حد بار ممکن است حالت شکست غیرواقعی، تغییر شکل پلاستیک یا گرمشدن ایجاد کند و نتیجه را نامعتبر سازد.
چند قطعه باید در آزمون دوام بررسی شوند؟
تعداد نمونه به هدف آزمون، پراکندگی مورد انتظار، سطح اطمینان، معیار پذیرش و الزامات مشتری بستگی دارد. یک تعداد ثابت برای همه پروژهها وجود ندارد.
آیا نرسیدن قطعه به شکست کامل به معنی قبولی است؟
قبولی به معیار ازپیشتعریفشده بستگی دارد. وجود ترک، افت صلبیت، افزایش لقی یا تغییر عملکرد ممکن است پیش از شکست کامل معیار توقف یا رد باشد.